
Salzrückgewinnung aus Abwasser durch Verdampfungskristallisation
Der Salzgehalt ist der Teil des Industrieabwassers, dernicht verschwinden will. Durch die biologische Behandlung werden organische Stoffe entfernt, Membranen entfernen den größten Teil des Wassers, aber die gelösten Salze bleiben als Sole zurück, deren Transport teuer und deren Ableitung immer schwieriger wird. Die Verdampfungskristallisation kehrt diese Gleichung um: Anstatt für die Entsorgung des Salzes zu zahlen, gewinnt die Anlage es als verkaufsfähigen Feststoff zurück und führt das Wasser dem Prozess zurück.
Bei Anlagen, die mit hohen Entsorgungsgebühren oder strikten Genehmigungen für die Null-Ableitung von Flüssigkeiten konfrontiert sind, ist die Salzrückgewinnung oft der Unterschied zwischen einer Aufbereitungslinie, die das Budget belastet, und einer Aufbereitungslinie, die einen Teil ihrer Kosten selbst trägt.
💧 Warum die Salzrückgewinnung die Wirtschaftlichkeit der Abwasserbehandlung verändert
Ein Solestrom wird in der Regel als Abfall bepreist. Der Abtransport kostet Geld pro Tonne, und jede aus dem Prozess entfernte Tonne enthält immernoch Wasser, das gekauft, enthärtet und abgepumpt werden musste. Das Kristallisieren des Salzes verändert drei Dinge auf einmal: Das Volumen, das den Standort verlässt, sinkt auf einen Bruchteil der ursprünglichen Sole, das Kondensat kann wiederverwendet werden und das feste Salz wird zu einem Produkt undnicht zu einer Belastung.
Der Wert hängt vom Salz ab. Industriell-hochwertiges Natriumchlorid und Natriumsulfat werden zu bescheidenen, aber realen Preisen gehandelt; In einigen Regionen rechtfertigen allein die eingesparten Entsorgungskosten die Anlage, die Salzeinnahmen sind ein Bonus. Die technische Frage ist alsonicht, ob Salz kristallisiert werden kann, sondern welches Salz sauber genug abgetrennt werden kann, um es zu verkaufen.
Durch die Wiederherstellung ändert sich auch das Genehmigungsgespräch. Ein Standort, der einst einen kontinuierlichen Solestrom ableitete, wird zu einem Standort, an dem mehrmals im Monat trockene Feststoffe transportiert werden, was bei einer Inspektion wesentlich einfacher zu verteidigen ist.
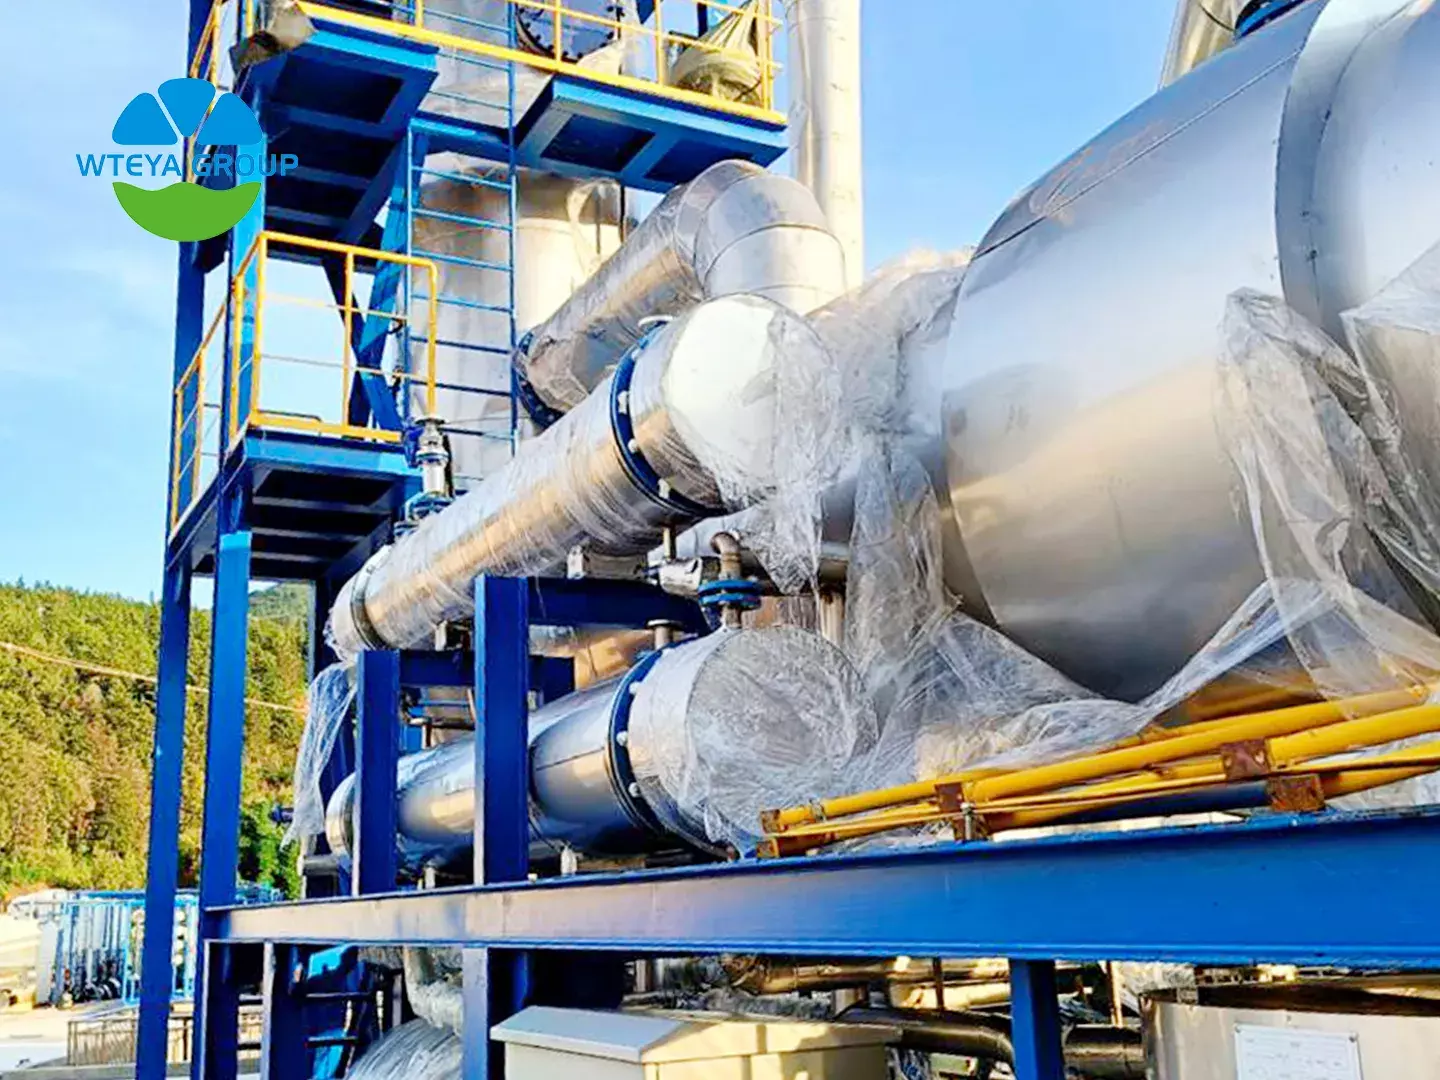
⚙️ Wie durch Verdunstungskristallisation Salz zurückgewonnen wird
Verdampfung und Kristallisation sind der gleiche physikalische Prozess, der an zwei verschiedenen Punkten der Löslichkeitskurve abläuft. Während eine Lösung unterhalb der Sättigung liegt, wird durch Kochen lediglich Wasser entfernt und die Salzkonzentration steigt. Sobald die Lösung die Sättigung erreicht hat, wird das Salz durch fortgesetzte Verdunstung in Form von Kristallen aus der Flüssigkeit gepresst. Die gesamte Disziplin des Kristallisatordesigns besteht darin, zu kontrollieren, wo und wie sich diese Kristalle bilden.
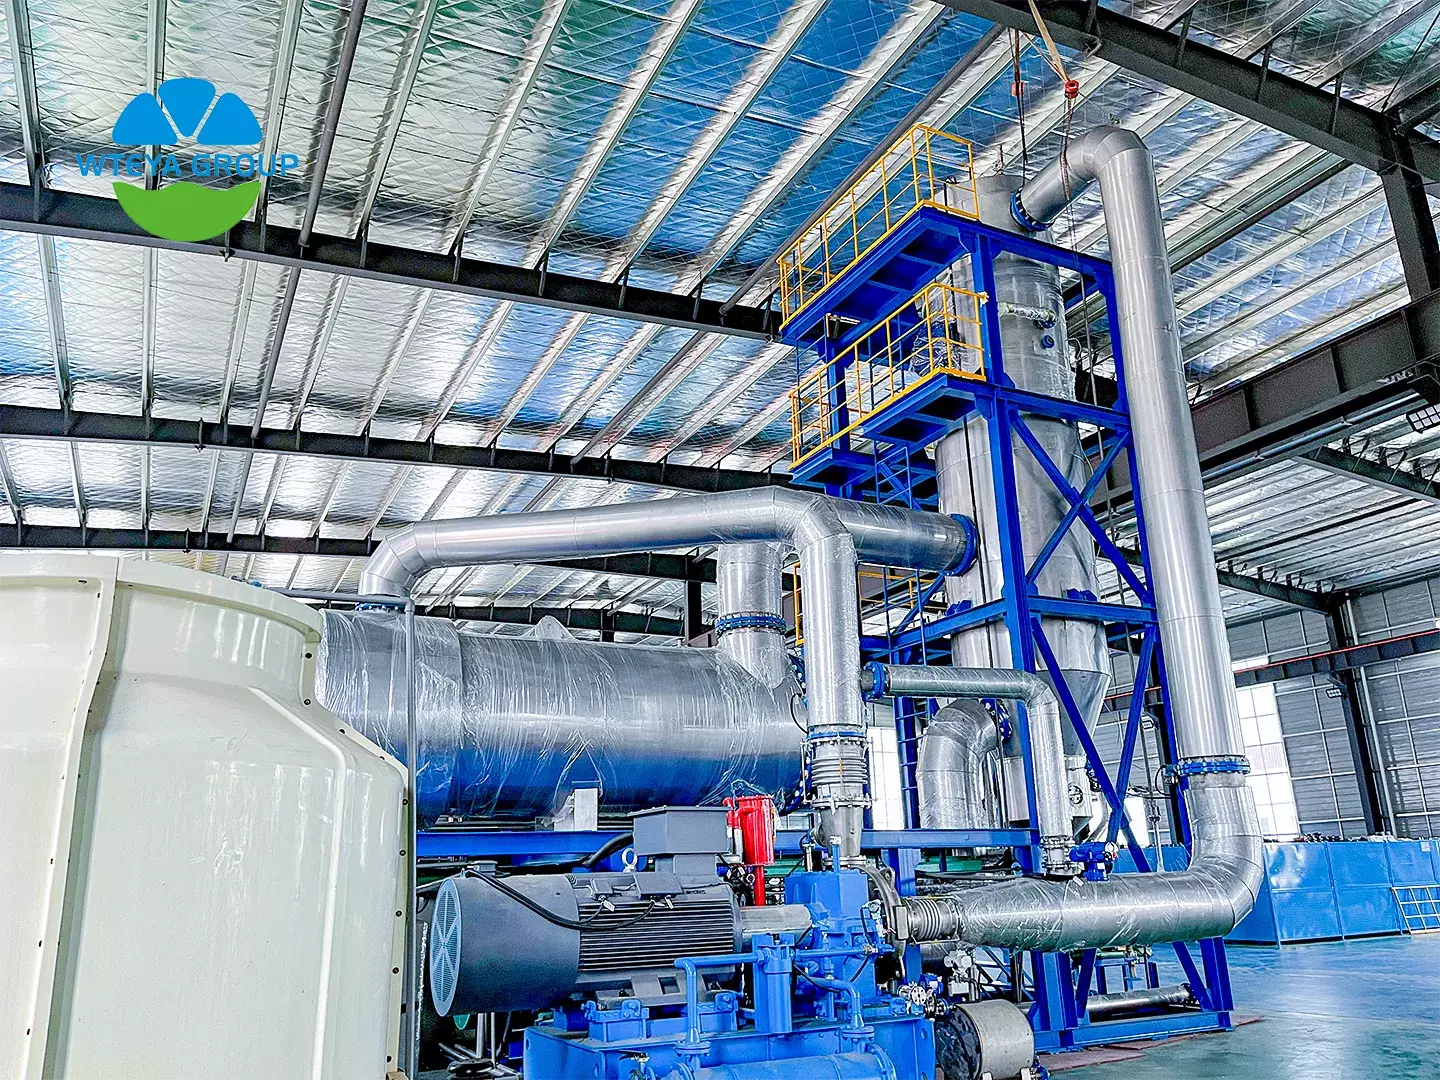
Eine Industrielinie verläuftnormalerweise in vier Etappen. Zunächst ein Vorwort-Eine Konzentrationsstufe, in der Regel ein Fallfilmverdampfer oder ein Membrankonzentrator, hebt die Sole kostengünstig bisnahezu zur Sättigung. Zweitens treibt ein Kristallisator, meist Zwangsumlauf, die Endverdampfung voran und lässt die Kristalle auf eine filtrierbare Größe wachsen. Drittens trennt eine Zentrifuge oder ein Filter die Kristalle von der Mutterlauge. Viertens reduziert ein Trockner die Feuchtigkeit auf die vom Käufer erwartete Spezifikation.
Das Kondensat aus dem Verdampfer ist das zweite Produkt. Es handelt sich im Grunde genommen um destilliertes Wasser, dasnach dem Polieren routinemäßig an die Vorderseite der Anlage zurückgeführt wird, weshalb Salzgewinnungsprojekte in der Regel sowohl den Wasserhaushalt des Standorts als auch den Abfallhaushalt verbessern.
🧪 Trennung gemischter Salze: Die Rolle der Löslichkeitskurve
Die meisten Solen enthalten mehr als ein Salz und Mischkristalle sind schwer zu verkaufen. Bei der Trennung wird die Tatsache ausgenutzt, dass Salzenicht in gleicher Weise auf die Temperatur reagieren. Die Löslichkeit von Natriumsulfat steigt von etwa 19,5 g pro 100 ml bei 20 °C auf über 42 g bei 100 °C, während Natriumchlorid bleibt im gleichen Bereichnahezu konstant bei 35,7 bis 39,1 g pro 100 ml.
Dieser Unterschied unterstützt eine Heißlösungs- und Kühlungskristallisationsroute. Das gemischte Salz wird bei hoher Temperatur gelöst, wobei Natriumsulfat vollständig löslich ist, und dann abgekühlt; Natriumsulfat kristallisiert zuerst aus, während der größte Teil des Chlorids in der Mutterlauge verbleibt. Die Wiederholung des Zyklus erhöht die Reinheit. Wenn die Mischung aus Natriumchlorid und Kaliumchlorid besteht, funktioniert die gleiche Logik mit einem anderen Temperaturfenster.
Wenn die Salzenicht wirtschaftlich getrennt werden können, besteht die ehrliche Antwort darin, ein gemischtes Salz für den Zement oder die Straße herzustellen-Salzmarkt statt vorzutäuschen, zwei reine Produkte zu liefern. Eine realistische Trennungsstudie zu Beginn eines Projekts erspart jahrelangen Betriebsfrust.
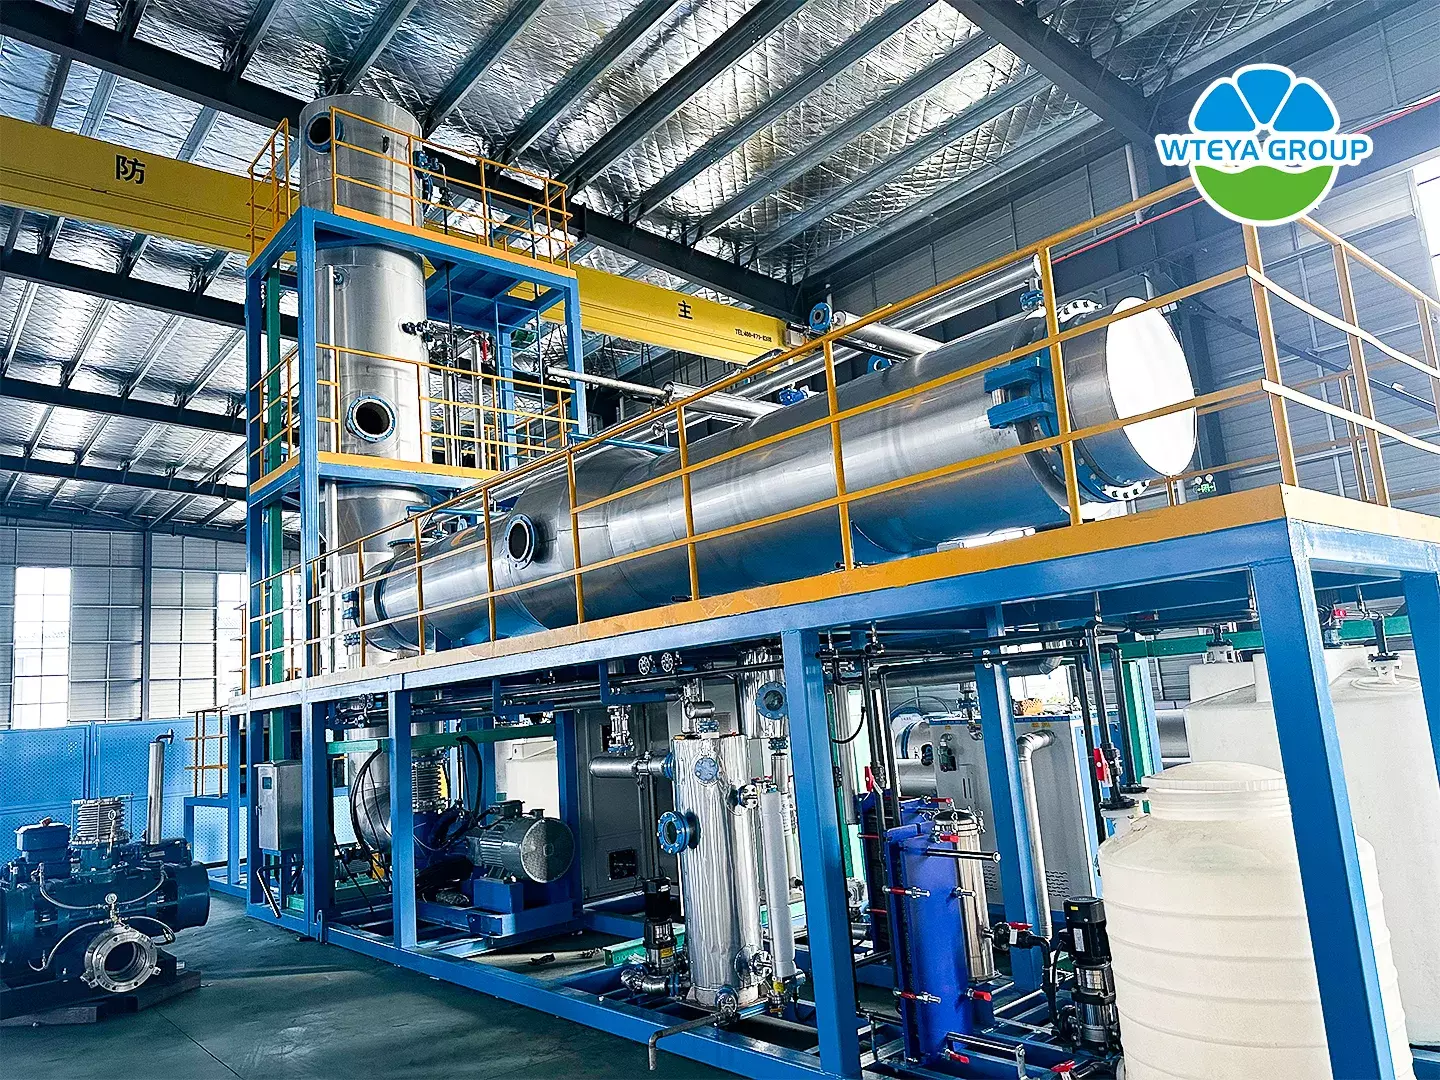
📐 Prozessdesign: Von der Sole zum abgepackten Salz
Das Design beginnt mit einer vollständigen Wasseranalyse,nichtnur mit dem Salzgehalt. Natrium, Kalium, Kalzium, Magnesium, Sulfat, Chlorid, Fluorid, Kieselsäure, CSB und TOC sind alle wichtig, denn jeder einzelne entscheidet darüber, ob das gewonnene Salz den Spezifikationen entspricht und ob der Wärmetauscher im ersten Monat verstopft.
Die Kristallgröße wird durch die Übersättigung gesteuert,nicht allein durch die Verweilzeit. Zwangsumlaufkristallisatoren arbeiten typischerweise mit einer Umlaufgeschwindigkeit von 1,5 bis 2,5 m/sum die Kristalle in der Schwebe zu halten, ohne sie zu zerbrechen, und die Verdampfungsrate wird so angepasst, dass die Sole innerhalb eines schmalen metastabilen Bandes bleibt. Eine Aussaat hilft, wenn sich die Futterzusammensetzung ändert.
Die Materialauswahl richtet sichnach dem Chloridgehalt. 316L ist fürniedrige Temperaturen ausreichend-Chlorid-Sulfat-Ströme, Duplex 2205 verarbeitet mäßiges Chlorid und Titan ist die sichere Wahl für Chlorid-reichhaltige Sole wo Lochfraß sonst das Wartungsbudget bestimmen würde. Elastomere und Dichtungen verdienen die gleiche Aufmerksamkeit wie die Hülle.
Die Instrumentierung ist Teil des Designs und kein Zubehör. Dichte oder Leitfähigkeit im Kristallisatorkreislauf, Füllstandskontrolle am Salzzweig und ein zuverlässiges Drehmomentsignal an der Zentrifuge sorgen dafür, dass ein Kristallisator zwischen den Schichten stabil bleibt.
⚡ Energiebedarf und Betriebskosten
Verdunstung ist Energie-von Natur aus intensiv und die Kristallisation ist die energiereichste-Intensiver Schritt, da Wasser aus einer bereits konzentrierten Lösung abgekocht werden muss. Ein Brunnen-Der entworfene MVR-Kristallisationskreislauf verbraucht etwa 20 bis 50 kWh pro Tonne verdunstetem Wasser, abhängig von Siedepunkterhöhung und Kompressoreffizienz. A multi-Die Wirkungsanordnung benötigt etwa 0,35 bis 0,4 Tonnen Dampf pro Tonne verdunstetem Wasser und ist die bessere Wahl, wenn günstiger Dampf verfügbar ist.
Die Erhöhung des Siedepunkts ist der versteckte Kostenfaktor. Eine gesättigte Natriumsulfat-Sole kann mehrere Grad über reinem Wasser sieden, und der Kompressor muss diese zusätzliche Temperatur erhöhen. Aus diesem Grund amortisiert sich die Futtervorbehandlung zur Entfernung organischer Stoffe und Härte oft über die Energiekosten undnicht allein über die Produktqualität.
Die Betriebskosten teilen sich dann in drei Teile auf: Strom für den Kompressor oder Dampf für die Effekte, Wartung der Zentrifuge und des Trockners sowie die regelmäßige Reinigung, die die Heizflächen von Kalkablagerungen befreit. Anlagen, die täglich die Soledichte und den Differenzdruck des Kompressors protokollieren, erkennen Verschmutzungen, bevor sie abgeschaltet werden.
🏭 Wo sich Salzrückgewinnung lohnt: Typische Anwendungen
Der klassische Fall sind Chemie- und Farbstoffzwischenprodukte: Ihre Sole enthält einen verwertbaren Anteil an Natriumsulfat oder Natriumchlorid, und die Entsorgung ist teuer. Kohle-, Chemie- und Düngemittelstandorte produzieren große Mengen an Hochkohle-Salzhaltiges Wasser, bei dem a
industrielle Abwasserbehandlung Die Verbindung mit der Kristallisation ist oft der einzige Weg zu einer Genehmigung zur Nullflüssigkeitsabgabe.Bei der Verarbeitung von Lithium und seltenen Erden wird aus der Mutterlaugenichtnur Salz, sondern auch Wert gewonnen, und metallurgische Betriebenutzen die Kristallisation, um Säureregenerationsrückstände in einen handhabbaren Feststoff umzuwandeln. Textilfärbe- und Druckbetriebe verwenden dasselbe
Verdampfungssystem um den Farbkreislauf zu schließen-beladene Sole. Jeweils die MVR-Verdampfer oder multi-Effektverdampfer wird anhand der Dampf- und Leistungsbilanz der Website ausgewählt,nicht anhand einer Katalogpräferenz.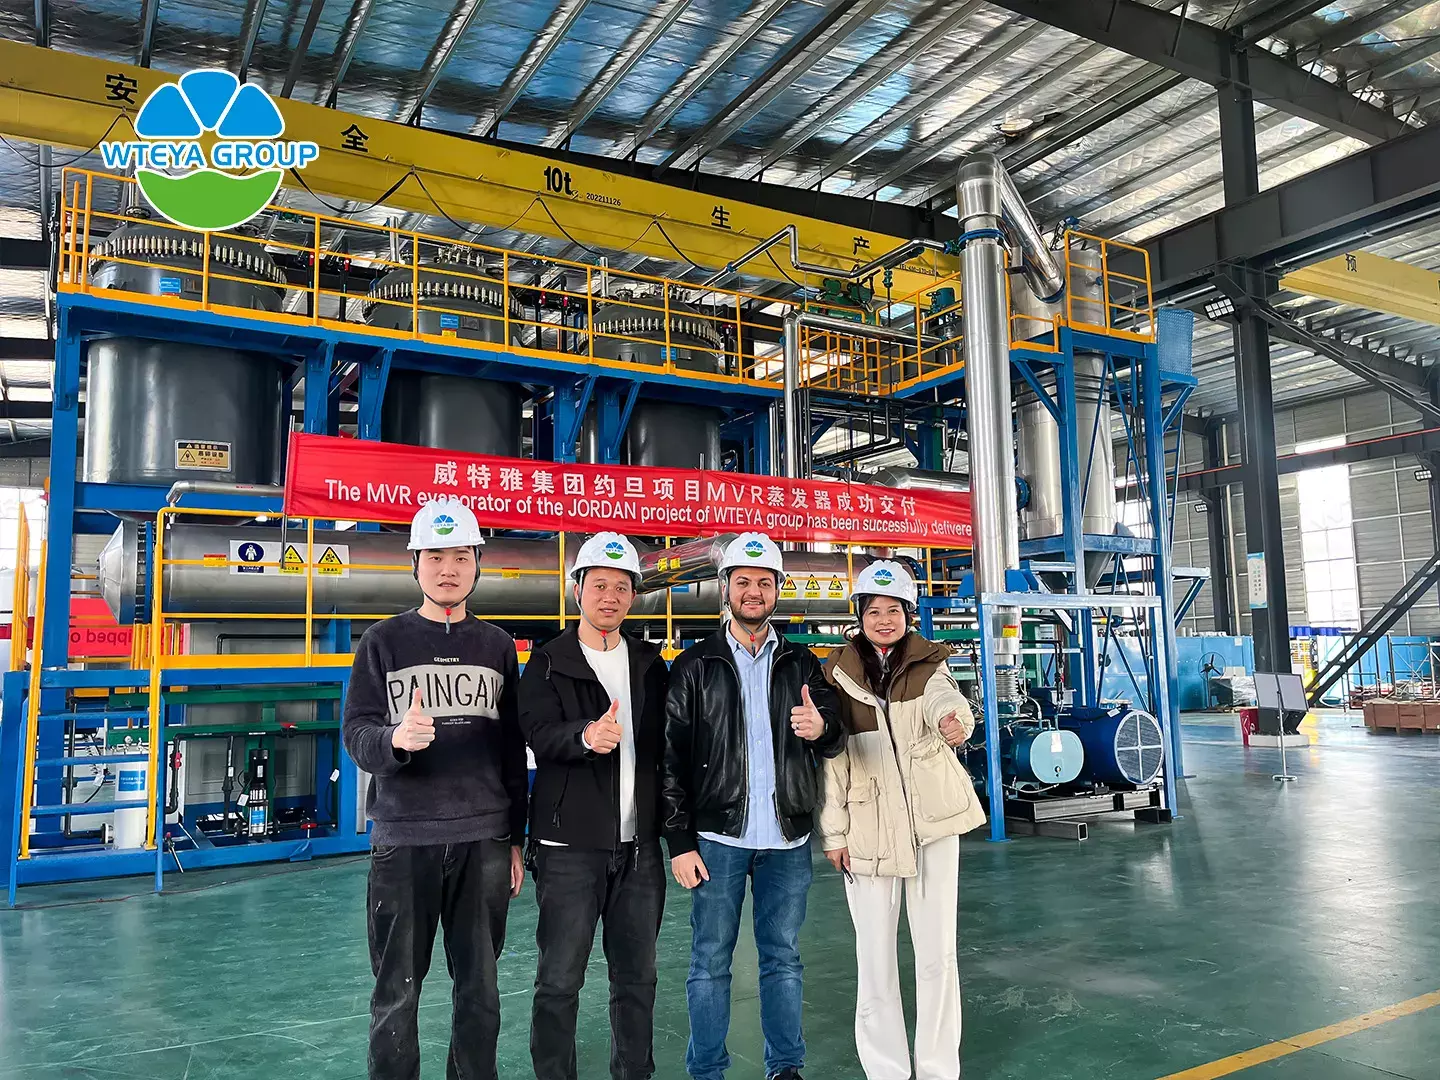
🔧 Häufige Probleme und wie man sie vermeidet
Ablagerungen auf der Heizfläche sind der häufigste Fehler und gehen fast immer auf eine zu hohe Übersättigung zurück. Ein Kristallisator, der auf Leistung geschoben wird, lagert Salz auf den Rohren ab, anstatt Kristalle in der Aufschlämmung wachsen zu lassen. Die Lösung liegt in einer geringeren Verdunstungsrate und einer besseren Kontrolle,nicht in einer stärkeren Säurewäsche.
Schaumbildung tritt auf, wenn das Futter organische Stoffe oder Tenside enthält; Es transportiert Flüssigkeit in das Kondensat und befördert Salz in den Demister. Antischaum ist eine vorübergehende Maßnahme, während Oxidation eine vorläufige Maßnahme ist-Behandlungsschritt ist die eigentliche Lösung. Feine Kristalle sind das dritte wiederkehrende Problem: Sie passieren die Zentrifuge, erhöhen die Feuchtigkeit und verringern die Reinheit und sindnormalerweise ein Zeichen dafür, dass die Keimbildung das Kristallwachstum übersteigt.
Korrosion und Erosion sind eine Frage des Materials und der Geschwindigkeit. Das Fließen einer Chloridsole durch Edelstahl 304 führt zu einem Ausfall, den kein Wartungsplan verhindern kann. Die Überprüfung der Wasseranalyse anhand der Metallurgie in der Entwurfsphase ist die günstigste verfügbare Zuverlässigkeitsmaßnahme.
❓ Häufig gestellte Fragen
Kann jedes Salz im Abwasser zurückgewonnen werden?
Nein. Bäche mit hoher organischer Belastung, Schwermetallen oder gemischten Schadstoffen müssen vor der Kristallisation vorbehandelt werden, und einige Mischungen haben ein besseres Volumen-reduziert als getrennt. Ein Pilotversuch mit echter Sole ist die einzig verlässliche Antwort.
Welchen Reinheitsgrad kann gewonnenes Salz erreichen?
Realistisch sind Industriegrade von 92 bis 98 Prozent mit Waschen und guter Kristallkontrolle. Höhere Qualitäten erfordern eine zusätzliche Verfeinerung, und die Wirtschaftlichkeit sollte mit dem lokalen Markt verglichen werden, bevor das Design festgelegt wird.
Ist die Salzrückgewinnung für kleine Flüsse sinnvoll?
Unterhalb einiger Kubikmeter pro Stunde begünstigen die Kapitalkosten pro Tonne Salz in der Regel eine Volumenreduzierung gegenüber einer vollständigen Rückgewinnung. Containerisiert und Skid-Mit montierten Systemen konnte diese Lücke geschlossen werden, aber die Entscheidung liegt immernoch bei der richtigen Massen- und Energiebilanz.
Planen Sie einen Videoanruf Gemeinsam mit unseren Ingenieuren erkunden wir Ihre Möglichkeiten.
📲 WhatsApp: +86-1800 2840 855
📧 E-Mail: Infos@wteya.com
🌐 Website: www.wteya.com

