
Grubenwasser ZLD: Verdampfungs- und Kristallisationsdesign
Wasser ist in den meisten Metall- und Kohlebetrieben der größte Abfallstrom und wird auch von den Regulierungsbehörden am genauesten beobachtet. Durch den Nullabfluss von Flüssigkeiten entsteht aus dieser Belastung ein geschlossener Kreislauf: Wasser wird zur Wiederverwendung zurückgewonnen und gelöste Salze verlassen den Standort als trockener Feststoff.
Beim Entwurf eines Grubenwasser-ZLD-Systems geht esnicht darum, einen Verdampfer an eine bestehende Anlage anzuschrauben. Der Durchfluss schwankt jenach Niederschlag und Jahreszeit, der Salzgehalt schwankt von brackig bis hypersalin, und Härte und Metalle greifen jede Wärmeübertragungsoberfläche an. In diesem Artikel wird erklärt, wie der Zug zusammengestellt wird, wohin die Energie fließt und wie die Verdampfungs- und Kristallisationsausrüstung ausgewählt wird.
🌍 Warum Grubenwasser keinen Flüssigkeitsabfluss benötigt
Viele Minen werden in trockenen Regionen betrieben, in denen kein Vorfluter eine Einleitung akzeptieren kann oder in denen die Genehmigung den Salzgehalt weit unter dem liegt, was mit konventioneller Behandlung erreicht werden kann. In diesen Fällen ist ZLD der einzige Weg zu einer Genehmigung, und das zurückgewonnene Wasser wird zu einem Betriebsvermögenswert undnicht zu einer Kostenstelle.
Ein Brunnen-entworfener Zug erholt sich 90–95% des einströmenden Wassers als Destillat oder Permeat, das zur Erzverarbeitung, Staubunterdrückung oder Wäsche zurückgeführt wird. Der verbleibende Anteil verbleibt als Feuchtigkeit im entwässerten Salzkuchen, der jenach Reinheit deponiert oder verkauft wird.
🧪 Was die Behandlung von Grubenwasser erschwert
Grubenwasser ist kein stabiler Bach. Der Gesamtgehalt an gelösten Feststoffen liegt üblicherweise dazwischen 1.000 und 10.000 mg/L in Kohle und Base-Metallverarbeitungsbetriebe, während die überstehenden Abraumhalden und einige Gold- oder Kupferbetriebe darüber hinausgehen 30.000 mg/L. Sulfat und Chlorid dominierennormalerweise das Anionengleichgewicht, während Calcium, Magnesium und Natrium auf der Kationenseite stehen.
Härte von 200–2.000 mg/L wie CaCO3, gelöste Kieselsäure, Eisen, Mangan und gelegentlich Schwermetalle treiben das Design in Richtung Erweichung und Filtration vor jedem Konzentrationsschritt. Die Strömungsvariabilität ist der zweite Treiber: Schneeschmelze und Nässe-Saisonereignisse können den Zufluss innerhalb weniger Tage vervielfachen, daher sind Ausgleichsvolumen und Modulkapazität ebenso wichtig wie die Spitzenbehandlungsrate.
⚙️ Die Vier-Bühnenbehandlungszug
1. Egalisierung und Vorbehandlung. Ein ausgekleidetes Becken, das für eine durchschnittliche Strömung von 12 bis 24 Stunden ausgelegt ist, absorbiert Sturmereignisse und ermöglicht die Stabilisierung der Chemie. pH-Einstellung, Koagulation und Klärung entfernen suspendierte Feststoffe, gefolgt von Multimediafiltration und Ultrafiltration zum Schutz dernachgeschalteten Membranen.
2. Erweichung. Kalte Limette oder Limette-Durch die Soda-Enthärtung sinkt die Härte 50 mg/L wie CaCO3 und Co-Fällt Kieselsäure und Metalle aus. Dieser Schritt entscheidet darüber, ob der Verdampfer monatelang läuft oder innerhalb von Wochen verschmutzt.
3. Membrankonzentration. Umkehrosmose – zuerst Brackwasserstufe, dann Meerwasser- oder DTRO-Stufe – erhöht die Solekonzentration auf 60.000–80.000 mg/L bei 60–75% Erholung. Jeder hier entnommene Kubikmeter ist ein Kubikmeter, der im Verdampferniemals kochen muss.
4. Verdampfung und Kristallisation. Sole wird bis zur Sättigung konzentriert, kristallisiert und mittels Zentrifuge oder Filterpresse zu einem Kuchen entwässert 3–5% Feuchtigkeit. Das Kondensat kehrt bei einer Leitfähigkeit unter 10 µS zurück/cm und kann direkt wiederverwendet werden.
🔧 Auswahl des Verdampfers
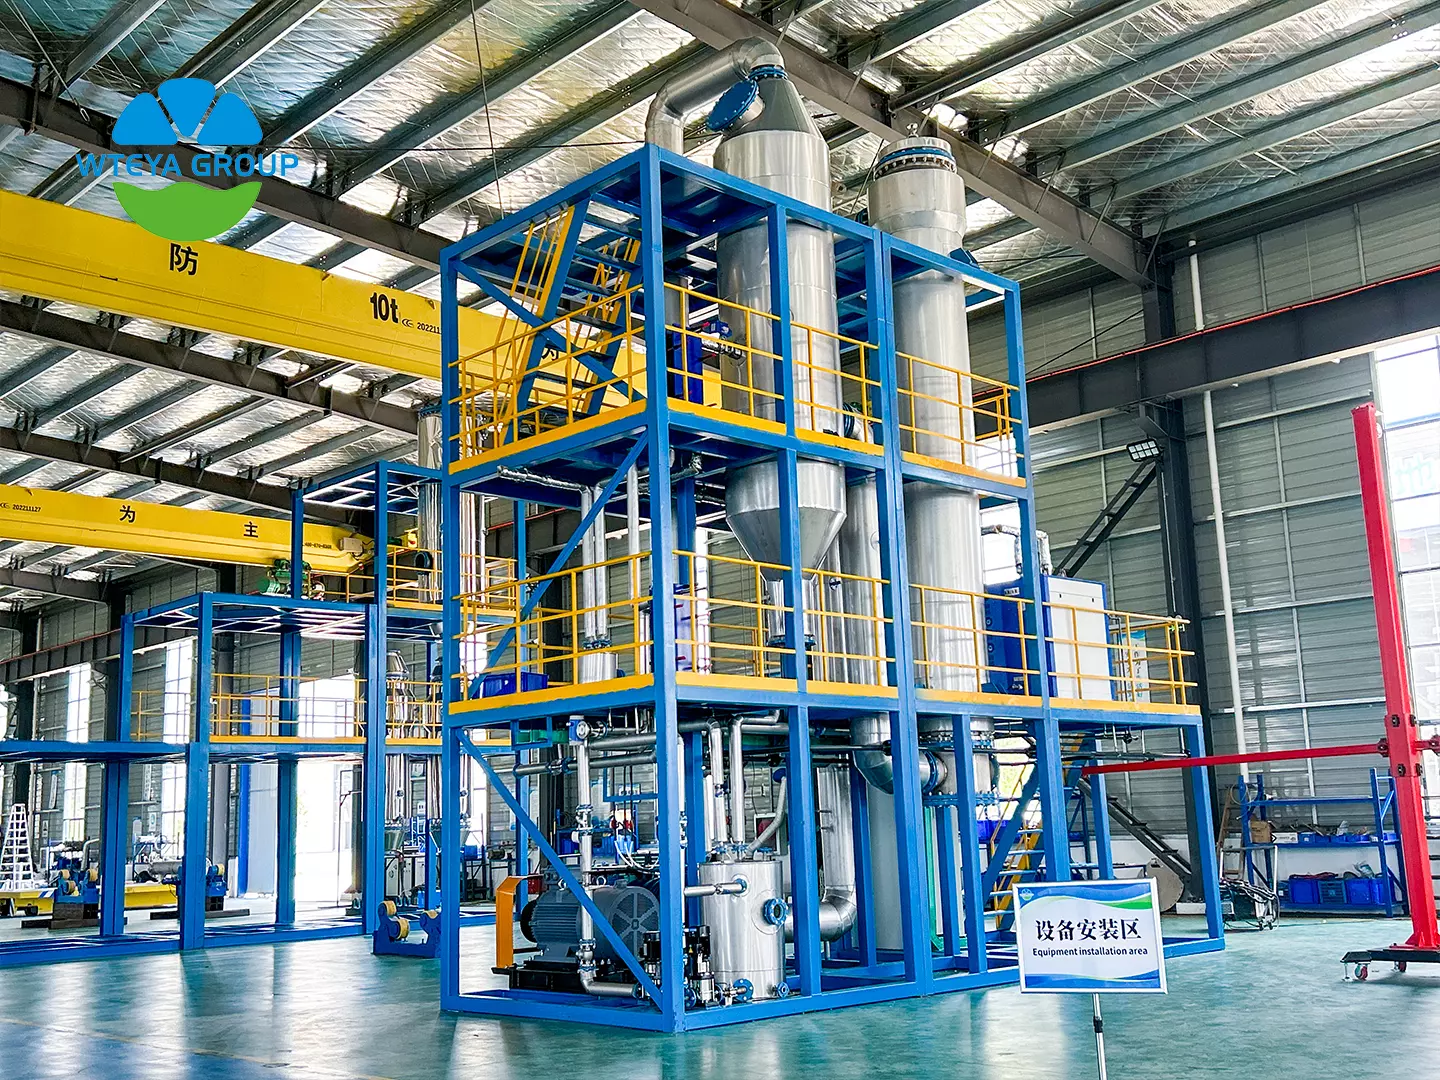
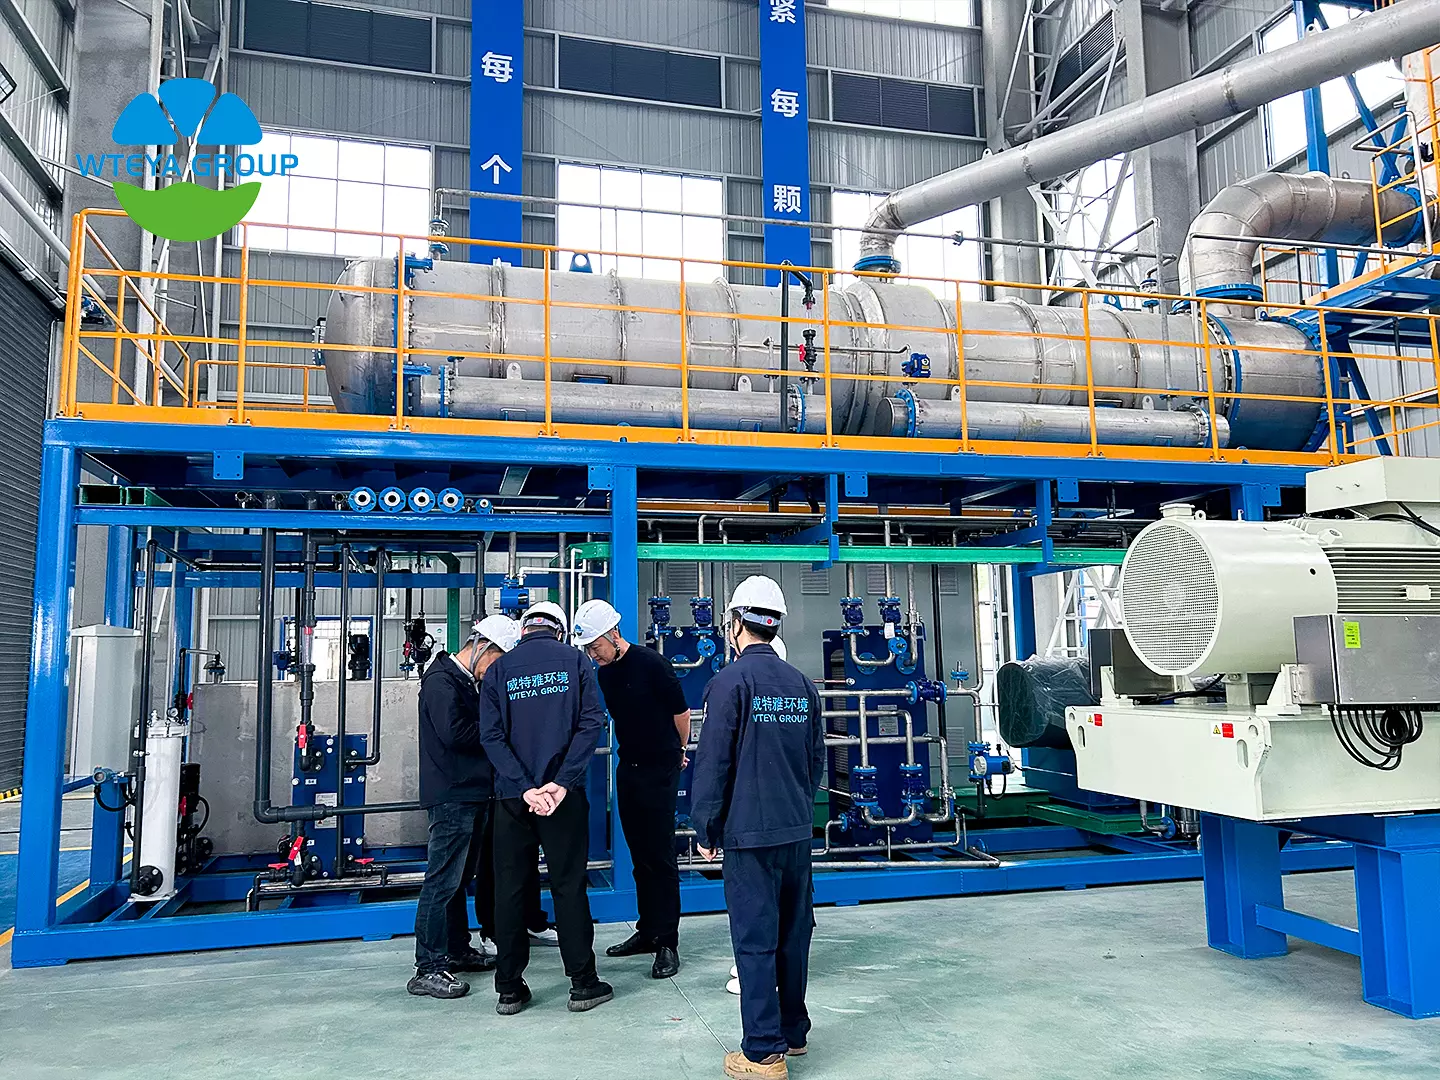
Die meisten Grubenwasser-ZLD-Projekte wählen zwischen mechanischer Brüdenverdichtung (MVR), multi-Effektverdampfung und ein Zwangsumlaufkristallisator – häufig eine Kombination aus allen dreien.
MVR verbraucht 25–45 kWh pro Tonne verdunstetem Wasser und benötigt keinen Dampfkessel, was für abgelegene Standorte mit zuverlässiger Stromversorgung geeignet ist. Multi-Effekteinheiten benötigen 0,3–0,4 Tonnen Dampf pro Tonne Wasser über drei bis vier Effekte und machen dort Sinn, wo bereits Abwärme vorhanden ist. Die Zwangsumwälzung ist die Standardlösung für die Lösung von Ablagerungen, da die hohe Geschwindigkeit der Flüssigkeit die Kristalle in der Schwebe hält. Der fallende Film ist sauber undniedrig-Härteströme.
Die Materialauswahl richtet sichnach dem Chloridgehalt: 316L fürniedrig-Chlorid-Service, 2205 oder 2507 Duplex für mäßiges Chlorid und Titan oder Titan-plattierte Rohrböden, sobald Chlorid durchtritt 50.000 mg/L bei erhöhter Temperatur.
📊 Energie- und Kostenbenchmarks
Typischerweise wird ein kompletter Grubenwasser-ZLD-Zug gezogen 15–40 kWh pro Kubikmeter Futter, gegen 2–4 kWh/m3 allein für die Umkehrosmose. Der größte Teil dieses Unterschieds ist auf den Verdampfer zurückzuführen, also auf die Membran-Konzentration ist der größte Hebel für die Betriebskosten.
Chemikalien – Kalk, Soda, Antikalkmittel und Reinigungsmittel – grob hinzufügen 0,3–1,0 USD pro Kubikmeter. Dagegen verdrängt zurückgewonnenes Wasser gekaufte oder transportierte Wasservorräte, und Natriumsulfat oder Natriumchlorid können oben abgetrennt und verkauft werden 97% ReinheitDie Salzeinnahmen gleichen einen Teil der Entsorgungskosten aus.
🏆 Warum WTEYA wählen?
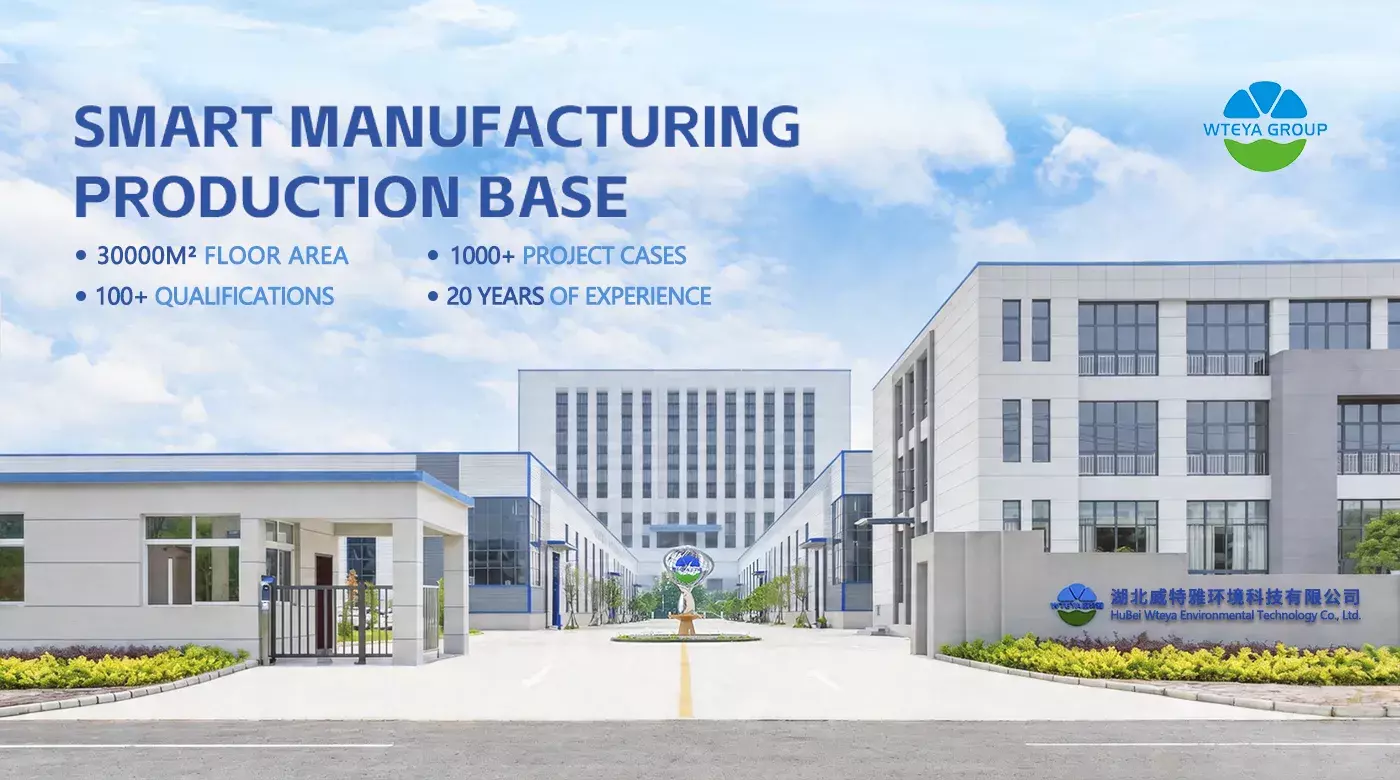
WTEYA stellt seit 2009 Verdampfungs- und Kristallisationsanlagen her, auf einer 30.000 m² großen Produktionsbasis in Jingshan, Hubei, mit mehr als 500 Mitarbeitern und 42 Niederlassungen in ganz China. Mehr als 2.000 Kunden in 30 Provinzen betreiben unser MVR, multi-Effekt- und Kristallisatorsysteme.
Für Grubenwasser liefern wir das komplette Programm – Vorbehandlung, Membrankonzentration, Verdampfung, Kristallisation und Salzbehandlung – abgestimmt auf die tatsächliche Wasseranalyse und die Standortbedingungen OEM- und ODM-Dienstleistungen für Partner verfügbar. Standardkonfigurationen werden in 30–60 Tagen versandt; Integrierte ZLD-Anlagen folgen einem Projektplan.
Senden Sie uns Ihre Wasseranalyse – TDS, Härte, Kieselsäure, Metalle und Strömungsprofil – und unsere Ingenieure senden Ihnen ein vorläufiges Prozessdesign und eine Geräteauswahl zu.
❓ Häufig gestellte Fragen
Welche TDS kann ein Grubenwasser-ZLD-System verarbeiten?
Designs behandeln routinemäßig Futtermittel ab 1.000 mg/L auf mehr als 30.000 mg/L. Über etwa 60.000–80.000 mg/L-Membranen sindnicht mehr wirtschaftlich und die Sole verdunstet direkt.
Wie viel Energie verbraucht Grubenwasser ZLD?
Erwarten Sie 15–40 kWh pro Kubikmeter Futter für den gesamten Zug. Vor-Die Konzentration mit RO vor dem Verdampfer ist der effektivste Weg, um am unteren Ende zu bleiben.
Kann das System saisonale Durchflussschwankungen und kaltes Klima bewältigen?
Ja. Ausgleich für 12–24 Stunden plus modulare Verdunstungsstränge absorbieren Spitzen; Für den Wintereinsatz spezifizieren wir isolierte Behälter, Begleitheizungen und Innen- oder Container-Skids.
WTEYA ist ein professioneller Hersteller von Verdampfungsanlagen mit fast 20 Jahren Erfahrung, der maßgeschneiderte ZLD-Lösungen und vollständige OEM-Lösungen anbietet & ODM-Dienste.
Planen Sie einen Videoanruf Gemeinsam mit unseren Ingenieuren erkunden wir Ihre Möglichkeiten.
📲 WhatsApp: +86-1800 2840 855
📧 E-Mail: Infos@wteya.com
🌐 Website: www.wteya.com
Nächste: Nicht mehr